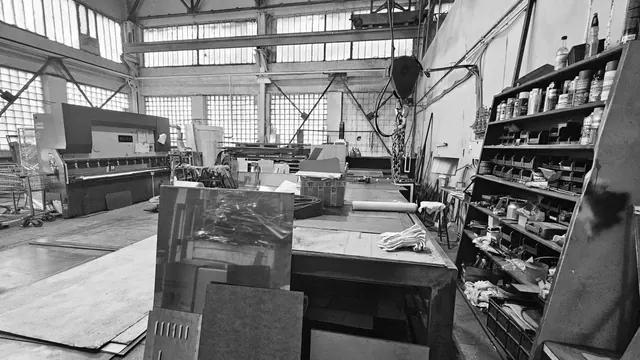
01Какая у нас оснастка
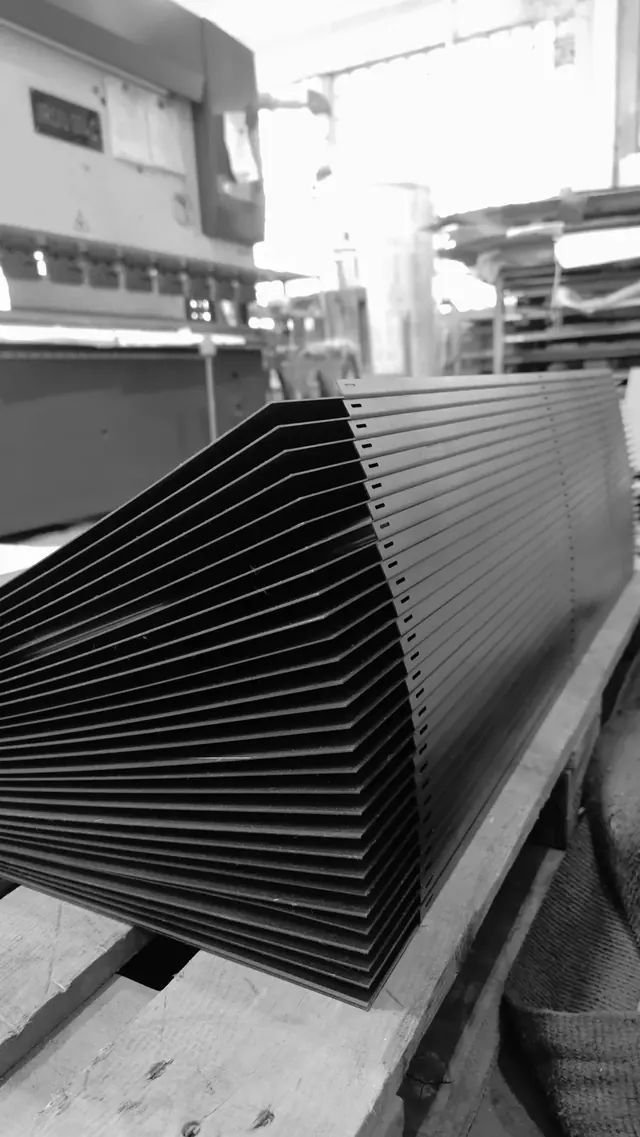
Гнём на листогибе IRONMAC HPB-K 63/2500 усилием 63 т, длина гиба до 2500 мм. Пуансон и матрица набраны на всю длину станка, матриц два полных набора.
| Параметр | Значение |
|---|---|
| Листогиб | IRONMAC HPB-K 63/2500, 63 т, гиб до 2500 мм |
| Пуансон | AP 1272-835, угол 60°, рабочая высота 115 мм, радиус кончика R0,8 |
| Нагрузка на пуансон | до 40 т/м |
| Профиль пуансона | «гусиная шея», отбортовка до 80–85 мм проходит со стороны выемки |
| Секции пуансона | от 5 до 400 мм |
| Матрица | AM 2034-835, брусок 60×60, ручьи V10, V16, V22, V35, все с углом 60° |
| Радиусы плеч ручьёв | V10 R1,5 · V16 R2 · V22 R2,5 · V35 R3 |
| Нагрузка на матрицу | до 60 т/м |
Угол 60° у ручьёв и пуансона нужен прежде всего для нержавейки. После гибки она пружинит назад на 2–4°, и деталь приходится перегибать на эту величину. Острый инструмент это позволяет, а заодно даёт согнуть и острый угол.
02Два предела: 40 т/м и 63 т
Деталь проходит, только если выполнены два условия. Усилие на каждый метр гиба не больше 40 т/м: это предел пуансона, матрица держит 60 т/м, поэтому упираемся именно в пуансон. И усилие на всю длину гиба не больше 63 т: это предел самой машины. Второе условие часто упускают из виду, а ведь деталь, которая спокойно гнётся длиной в метр, на всю длину 2,5 м может уже не пройти.
Усилие воздушной гибки считаем по формуле P = 1,42 · σв · t² / V, где P в тоннах на метр, σв предел прочности металла в кгс/мм², t толщина листа и V ширина ручья в миллиметрах. Например, нержавейка AISI 304 толщиной 2 мм с σв около 61 кгс/мм² (600 МПа) на ручье V16: 1,42 · 61 · 4 / 16 ≈ 21,7 т/м. На всю длину 2,5 м действует предел машины 63 т, поэтому для толстого и прочного листа допустимую длину гиба считаем по сертификату и чертежу.
03Таблица усилий и радиусов
| Материал | Толщина | Ручей | Усилие, т/м | Внутренний радиус | Вывод |
|---|---|---|---|---|---|
| Сталь 08пс, Ст3, оцинковка | 1 мм | V10 | около 6 | около 1,8 мм | можно, коэффициент K 0,43 |
| Сталь 08пс | 2 мм | V16 | около 14 | по чертежу | можно |
| Нержавейка AISI 304 | 2 мм | V16 | 21–25 | по чертежу | можно |
| Нержавейка AISI 304 | 2 мм | V10 | около 34 | не советуем, близко к пределу пуансона | |
| Сталь 08пс | 3 мм | V22 | около 23 | по чертежу | можно |
| Нержавейка AISI 304 | 3 мм | V22 | 35–42 | нельзя, на пределе или выше 40 т/м пуансона | |
| Нержавейка AISI 304 и сталь | 3 мм | V35 | 15–26 | около 6 мм | можно |
Для нержавейки нижняя цифра усилия при пределе прочности 600 МПа, верхняя при 700 МПа. Сталь посчитана для обычной прочности 08пс и Ст3, у листа с прочностью у верхней границы марки усилие будет выше. Цифры ориентировочные, под вашу деталь их уточнит технолог по чертежу.
04Минимальная полка
Полка должна до конца гиба лежать на обоих плечах ручья, иначе она соскользнёт в ручей и угол не получится. Поэтому самая короткая полка зависит от ручья.
| Ручей | Минимальная полка, ориентировочно | Толщина из таблицы выше |
|---|---|---|
| V10 | около 7 мм | 1 мм |
| V16 | около 12 мм | 2 мм |
| V22 | около 16 мм | 3 мм, сталь |
| V35 | около 25 мм | 3 мм, в том числе нержавейка |
Отсюда частая ловушка с нержавейкой 3 мм. По усилию ей нужен широкий ручей V35, а на нём полка не может быть короче примерно 25 мм. Если по конструкции нужна полка короче, лучше обсудить с технологом другую толщину или другую конструкцию детали до того, как чертёж уйдёт в работу.
05Что можно
- Сталь 08пс и Ст3 от 1 до 3 мм, оцинковку 1 мм. Ручей подбираем по таблице выше.
- Нержавейку 2 и 3 мм. 2 мм на V16, 3 мм на V35 с внутренним радиусом около 6 мм.
- Перегиб на пружинение и острые углы. Инструмент с углом 60° позволяет перегнуть нержавейку на 2–4° и согнуть угол острее прямого.
- Высокие борта до 80–85 мм. Пуансон «гусиная шея» пропускает их со стороны выемки.
- Короба, рамки и стенку между бортами. Гнём секцией пуансона, набранной под размер, секции есть от 5 до 400 мм.
- Одну деталь в двух металлах. Нержавейку и чёрную сталь гнём на одном ручье, развёртки считаем по двум таблицам гибки, и детали сходятся по размерам.
06Чего нельзя или можно с оговорками
- Нержавейку 3 мм на V22 не гнём. Нужно 35–42 т/м, это выше предела пуансона.
- Нержавейку 2 мм на V10 не советуем. Около 34 т/м, это близко к пределу пуансона.
- Толстый и прочный лист на всю длину. На всю длину 2,5 м действует предел машины 63 т, поэтому для толстого и прочного листа допустимую длину гиба считаем по сертификату и чертежу.
- Деталь длиннее 2,5 м за один гиб не согнуть. Технолог предложит, где сделать стык.
- Полку короче минимальной для ручья. Таблица в разделе 04.
07Как указать гибку в чертеже
Укажите марку и толщину металла, угол и внутренний радиус каждого гиба. Если радиус не важен, напишите «радиус по оснастке», и технолог подберёт ручей по этой таблице. Отметьте, по какой стороне считать размер полки, по внутренней или по наружной. Развёртку рисовать не обязательно: технолог посчитает её сам по нашим таблицам гибки, для стали 1 мм на V10, например, берём коэффициент K 0,43. Что ещё проверить в чертеже, мы собрали в статье «Гибка листового металла и что заложить в чертёж».
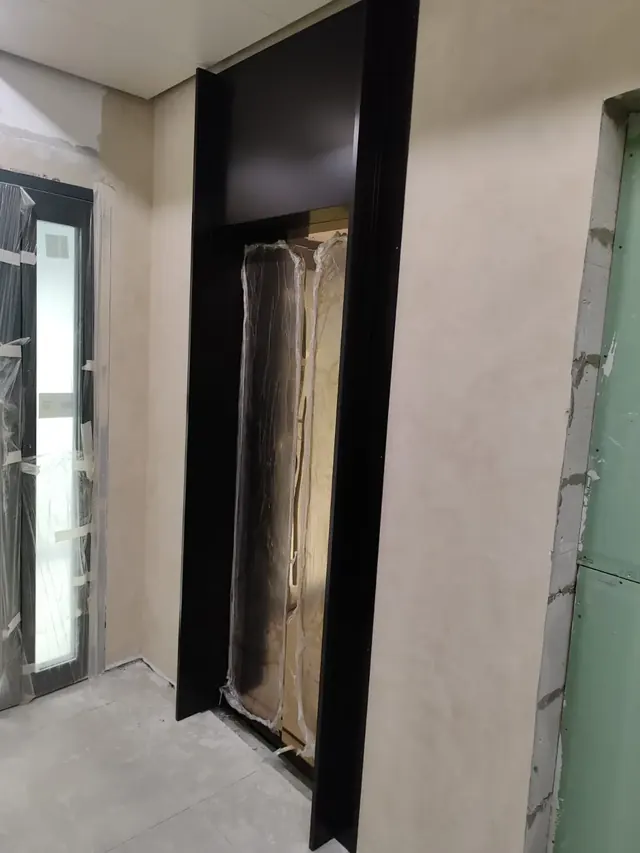
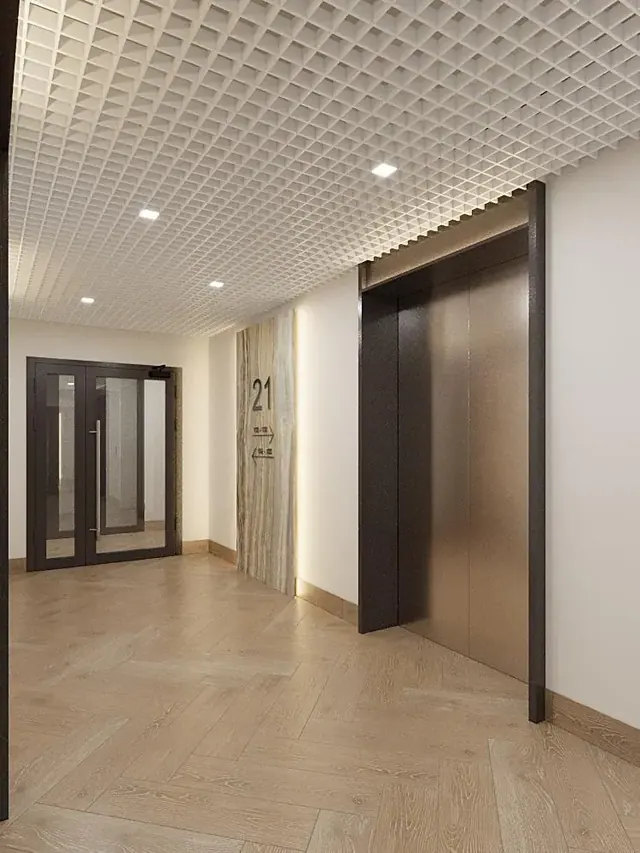
Генподрядчику нужны были одинаковые обрамления лифтовых порталов на этажах. Обрамления сделали из листового металла по размерам проёмов: вырезали лазером, согнули на листогибе 63 т и привезли в защитной плёнке, чтобы поверхность не пострадала, пока в холле идёт отделка.
- Изделияобрамления лифтовых порталов
- Гибкалистогиб 63 т
- Поставкав защитной плёнке
Технолог проверит радиусы, полки и усилие под нашу оснастку и пришлёт расчёт резки и гибки в течение 24 часов.