01Как работает листогиб
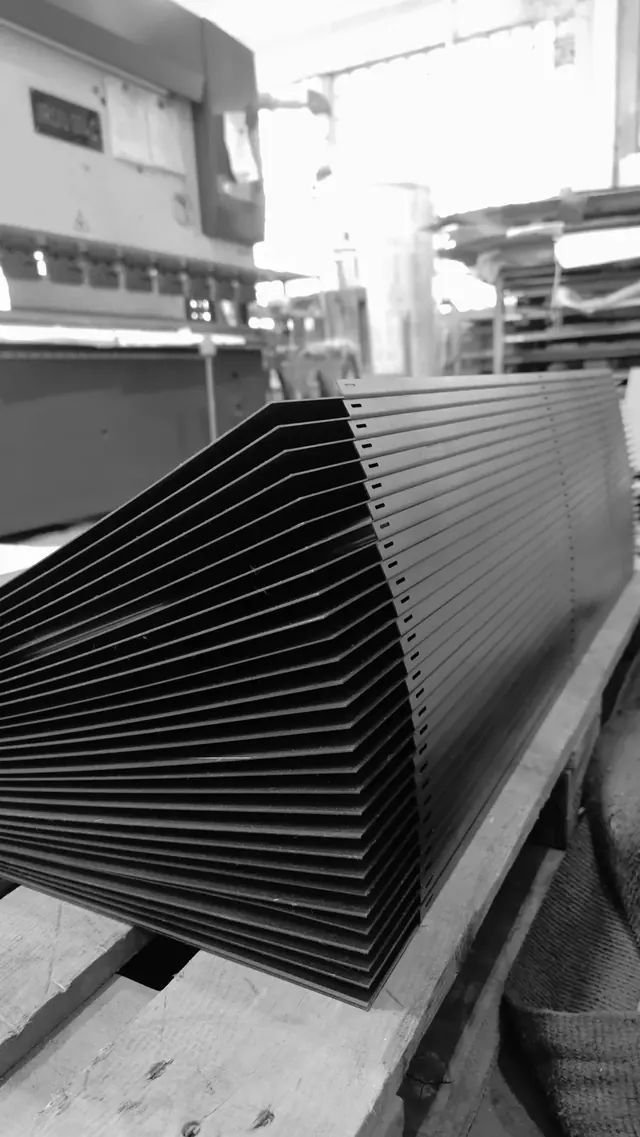
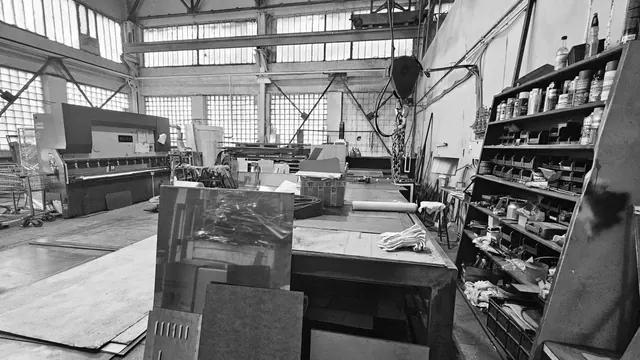
Заготовку кладут на матрицу, нижний инструмент с пазом. Сверху опускается пуансон и продавливает лист в паз на нужный угол. Линию гиба задают задние упоры, а глубину хода пуансона контроллер станка, поэтому одинаковые гибы в серии повторяются от детали к детали.
У нас стоит листогиб усилием 63 т с длиной гиба до 2500 мм. Этого хватает для панелей облицовки, коробов, полок, кронштейнов и листовых деталей мебельных каркасов. Если деталь длиннее, технолог предложит, как разделить её или собрать из частей, и напишет это в расчёте.
02Какой металл гнём
Гнём чёрную сталь, оцинковку и нержавейку, в том числе цветную с покрытием PVD, например золотистую. Латунь, медь, бронзу и алюминий мы не обрабатываем и говорим об этом сразу.
Какую толщину можно согнуть, зависит от длины гиба, марки стали и радиуса. Поэтому толщину под вашу деталь подтверждает технолог. Он же скажет, если деталь лучше сделать иначе.
03Что указать в чертеже
Чем полнее чертёж, тем быстрее расчёт и меньше вопросов на производстве. Вот что стоит проверить перед отправкой.
- Металл и толщина. Марка стали, например Ст3 или AISI 304, и толщина листа.
- Угол и внутренний радиус каждого гиба. Если радиус не важен, так и напишите, технолог подберёт его под наш инструмент.
- База для размеров. Укажите, по какой стороне считать размер полки, внутренней или наружной. Из-за этого детали чаще всего не сходятся при сборке.
- Отверстия рядом с гибом. При гибке их может повести, поэтому технолог проверит расстояние от отверстия до линии гиба.
- Шлифовка на нержавейке. Укажите, как она должна идти относительно гиба, чтобы панели в облицовке смотрелись одинаково.
- Количество. Одна деталь и серия считаются по-разному.
Развёртку рисовать не обязательно. Пришлите чертёж детали в DXF, DWG, STEP, КОМПАС или PDF, развёртку посчитает технолог.
04Почему первую деталь проверяем отдельно
После гибки металл немного пружинит назад, и угол получается чуть меньше заданного. Насколько, зависит от партии листа, толщины и радиуса. Поэтому первую деталь каждой партии мы проверяем по чертежу, при необходимости поправляем программу и только потом запускаем всю серию.
Так сотая деталь совпадает с первой, и на сборке не приходится подгибать полки по месту.
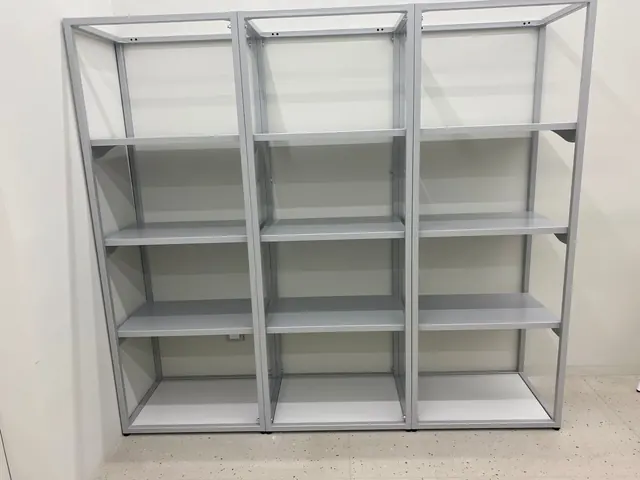
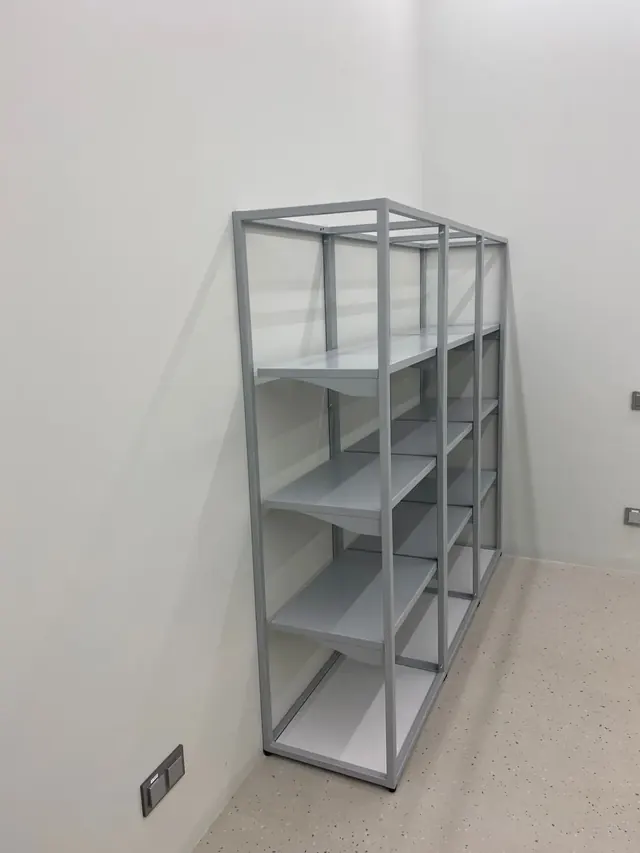
Заказчику нужны были стеллажи по размерам помещения. Вещи на хранении разной высоты, поэтому полки должны переставляться. Стойки сделали из профильной трубы с рядом отверстий, а полки согнули из листа с бортами, борт добавляет полке жёсткости. Каркас покрасили в серый.
- Полкилист с бортами
- Стойкипрофильная труба с рядом отверстий
- Покраскасерая
05Гибка вместе с резкой, сваркой и покраской
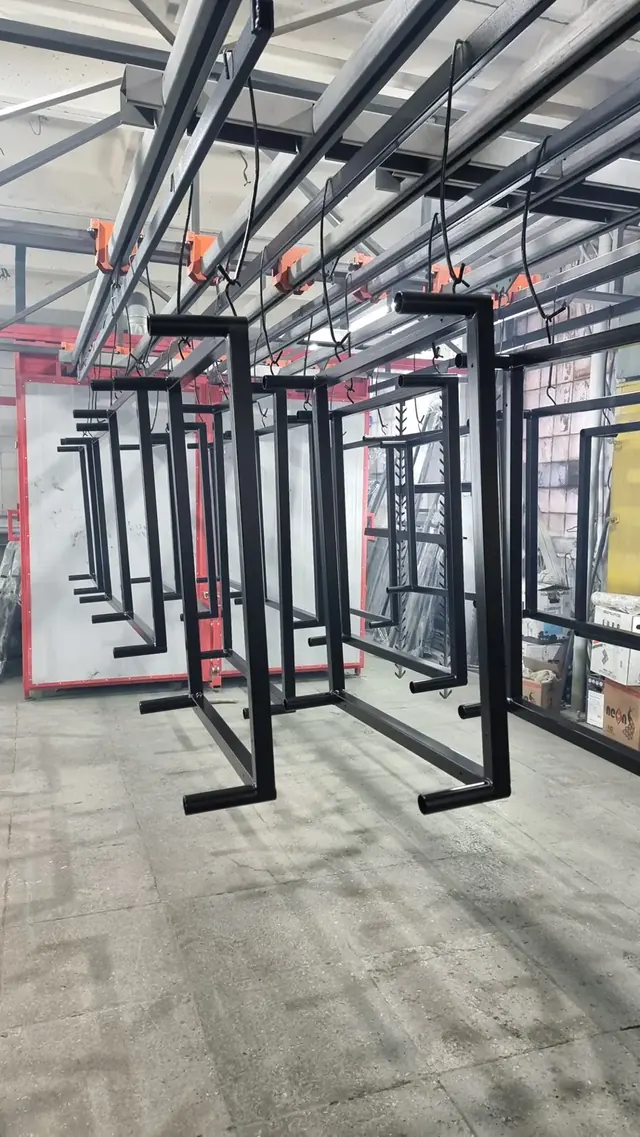
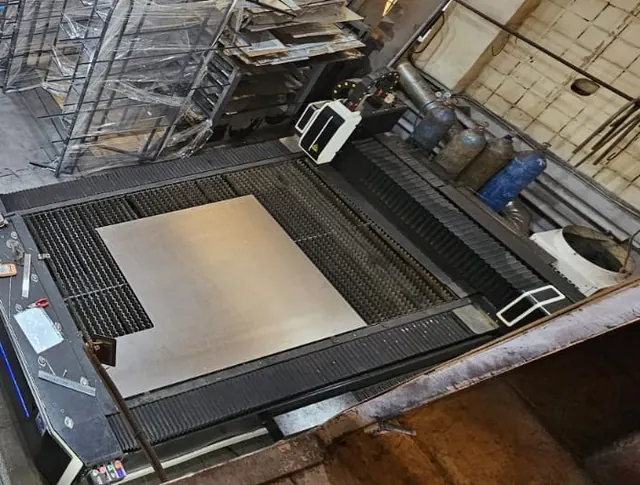
Чаще всего гибка идёт не отдельно. Заготовку вырезает лазер, потом её гнут, при необходимости сваривают и красят в камере 4×2×2 м. Всё это происходит в одном цеху в Бронницах, поэтому срок по детали мы держим сами, а не ждём соседний цех.
| Параметр | Значение |
|---|---|
| Листогиб | 63 т |
| Длина гиба | до 2500 мм |
| Металл | чёрная сталь, оцинковка, нержавейка, в том числе цветная |
| Толщина | подтверждает технолог под вашу деталь |
| Контроль | первая деталь каждой партии |
| Расчёт | в течение 24 часов |
Пришлите файл, рассчитаем резку и гибку в течение 24 часов.